La familia 3xxx y su sistema de designación
La serie 3xxx cubre aleaciones de aluminio en las que el manganeso es el principal elemento de aleación, normalmente entre el 0,3 % y el 1,5 %, con hierro y silicio presentes como impurezas controladas. El manganeso funciona mediante el fortalecimiento de una solución-sólida combinada con partículas intermetálicas dispersas, por lo que aumenta la resistencia en aproximadamente un 20 % sobre el aluminio de pureza comercial sin destruir la conformabilidad ni la resistencia a la corrosión. La serie no se puede tratar-calor-, lo que significa que la resistencia proviene de la tensión y el temperamento de laminación en lugar de un tratamiento con solución. Las designaciones de aleaciones siguen el sistema internacional de cuatro-dígitos, con la composición de cada grado fijada por ASTM B209, EN 573-3 y GB/T 3190, y las propiedades mecánicas acordadas en ASTM B209, EN 485-2 y GB/T 3880.2.
Grados principales y propiedades típicas
| Calificación | Contenido típico de aleación | Temperamento | Resistencia a la tracción | Límite elástico, mín. |
| 3003 | Manganeso 1,0–1,5 % | O | 97 a 131 MPa (14 a 19 ksi) | alrededor de 35MPa |
| 3003 | Manganeso 1,0–1,5 % | H14 | 138 a 179 MPa (20 a 26 ksi) | alrededor de 117MPa |
| 3004 | Mn 1,0–1,5 %, Mg 0,8–1,3 % | H24 | alrededor de 190 a 230 MPa | alrededor de 150MPa |
| 3104 | Mn 0,8–1,4 %, Mg 0,8–1,3 % | H19 | alrededor de 280 a 300 MPa | alrededor de 250MPa |
| 3105 | Mn 0,30–0,8 %, Mg 0,20–0,8 % | H25 | alrededor de 150 a 200 MPa | alrededor de 130 MPa |
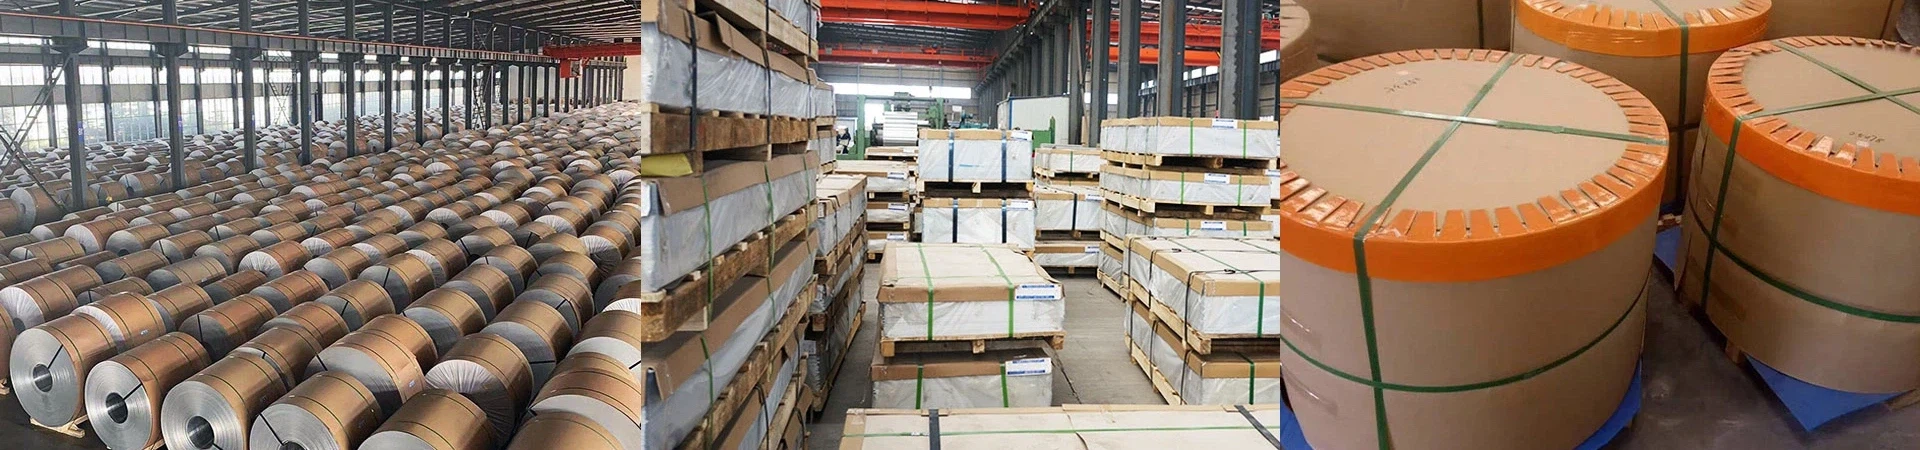
Normalmente la chapa se suministra desde 0,2 mm hasta 6 mm en bobina, con placa desde 6 mm en adelante; Los temperamentos comúnmente disponibles son O, H12, H14, H16, H18, H22, H24, H26, H32 y H34. La bobina se puede suministrar cortada a lo ancho, con una película protectora o cortada a lo largo, y la tolerancia de espesor y la planitud siguen el estándar relevante para la forma del producto.
Ventajas, limitaciones y aplicaciones
Ventajas
Resistencia útil combinada con excelente ductilidad, que permite embutición profunda, hilatura y perfilado.
Buena resistencia a la corrosión en atmósferas rurales, urbanas y ligeramente marinas, y sin susceptibilidad al agrietamiento por corrosión bajo tensión en temperaturas normales.
Excelente soldabilidad por métodos TIG, MIG, resistencia y láser, y buena soldabilidad.
Baja densidad de aproximadamente 2,73 g/cm³, aproximadamente un tercio de la del acero.
Superficie atractiva para anodizar, pintar y lacar, y totalmente reciclable.
Limitaciones
Menor resistencia que las aleaciones 5xxx, 6xxx y 7xxx, por lo que no es una opción estructural para piezas muy cargadas.
Dureza limitada y resistencia al desgaste; Las superficies de contacto deslizantes deben estar anodizadas duras o protegidas.
Costo superior al de los grados de aluminio puro 1xxx, aunque aún inferior al de las aleaciones tratables térmicamente.
La resistencia no se puede aumentar mediante tratamiento térmico después del conformado.
Aplicaciones por industria
Edificación y construcción: láminas para techos y revestimientos, canalones, impostas, plafones, paneles de techo, conductos, revestimientos de paneles sándwich aislados y relleno de muros cortina.
Embalaje: cuerpos y tapas de latas de bebidas, recipientes para alimentos, cierres y papel de aluminio.
Transporte: paneles de carrocería de camiones y remolques, revestimiento interior de rieles, escudos térmicos, carcasas de tanques de combustible y componentes de transferencia de calor-para automóviles.
Bienes de consumo: utensilios de cocina, paneles de electrodomésticos y molduras de muebles.
Industria y electricidad: aletas de intercambiadores de calor, cabezales de radiadores y condensadores, conductos de aire-acondicionado, señalización, placas de identificación y cerramientos de chapa en general.
Guía de selección y procesamiento
Elija 3003 cuando se necesite una lámina moldeable de uso general-al menor costo de aleación. Pase a 3004 o 3104 cuando se requiera mayor resistencia en un calibre delgado, como en cuerpos de latas o paneles de transporte, y a 3105 cuando se necesite una base de pintura con buen comportamiento a la intemperie y resistencia moderada para productos de construcción. En todos los casos, el temple debe elegirse en la operación de conformado: O y H22 para embuticiones severas, H24 y H32 para conformado general, y H14, H18 o H19 solo cuando la pieza no se doblará más. La soldadura con relleno 4043 o 5356 produce uniones sólidas y la zona de soldadura pierde el endurecimiento por deformación de la lámina principal, por lo que la eficiencia de la unión debe evaluarse en consecuencia. Los lubricantes de conformado deben ser compatibles con la etapa posterior de lacado, anodizado o recubrimiento en polvo, y las piezas que serán anodizadas deben desengrasarse y desengrasarse antes de la línea de acabado.
Control de calidad y problemas comunes
Recibir inspección para el espesor de cubiertas de láminas 3xxx medido con un micrómetro contra la tolerancia permitida, ancho y diámetro interior de la bobina, planitud y condición de los bordes, defectos de la superficie como rayones, marcas de rodillos e inclusiones, y un certificado que indique la aleación, el temple, el número de calor, las dimensiones y los resultados mecánicos. Con frecuencia aparecen dos problemas. La primera es la sustitución del temperamento: una lámina H18 suministrada según un pedido H14 es más dura y se agrietará en una curva cerrada, mientras que una lámina H24 suministrada según un pedido H18 deja la pieza demasiado blanda y se deforma en servicio. El segundo es un desajuste entre el contenido de elementos menores de la aleación y el proceso previsto, por ejemplo, una composición tipo 3105 utilizada para el estirado del cuerpo de una lata donde se necesita el mayor contenido de magnesio y manganeso del 3104 para controlar la distribución del espesor de las paredes y las orejas. Ambos se evitan indicando la designación completa y el estado de ánimo en cada pedido y verificando el certificado de fábrica con las especificaciones de compra.
Preguntas frecuentes
P: ¿Cuál es el principal elemento de aleación del aluminio 3xxx?
R: Manganeso, normalmente entre 0,3 % y 1,5 %, respaldado en algunos grados por magnesio.
P: ¿Se puede tratar térmicamente el aluminio 3xxx?
R: No; La serie no es-calor-tratable, por lo que la fuerza se controla mediante la selección de la tensión y el temperamento.
P: ¿Qué calidad se utiliza para las latas de bebidas?
R: 3104 para cuerpos de latas y 3004 o 3104 para tapas, dibujados en calibres finos con temple H19.
P: ¿Es soldable el aluminio 3xxx?
R: Sí, se suelda fácilmente con relleno 4043 o 5356, aunque la zona afectada por el calor-es más blanda que la lámina principal.
P: ¿Qué normas definen estas aleaciones?
R: ASTM B209, EN 573-3 y GB/T 3190 para composición y designación, con propiedades en ASTM B209, EN 485-2 y GB/T 3880.2.
P: ¿Cómo se compara el 3003 con el 1100?
R: 3003 contiene aproximadamente un 1,2 % de manganeso y es aproximadamente un 20 % más fuerte, a un precio ligeramente superior.