Qué es la tira 1050-O y por qué la utilizan los transformadores
Los devanados de los transformadores necesitan un conductor que transporte corriente con una pérdida mínima, se doble firmemente alrededor de un núcleo rectangular sin agrietarse y no introduzca defectos que puedan provocar un cortocircuito de una vuelta a la siguiente. La tira de aluminio en aleación 1050, recocida al temple O, cumple los tres requisitos a un costo menor y aproximadamente un tercio del peso del cobre.
La aleación 1050 es aluminio comercialmente puro con un contenido de aluminio del 99,5 por ciento o más. Debido a que casi no contiene elementos de aleación, su resistividad eléctrica es cercana a la del metal puro, razón por la cual es la aleación conductora estándar para tiras, láminas y barras colectoras. El temple O está totalmente recocido, lo que proporciona la suavidad y el alargamiento necesarios para envolver firmemente un núcleo rectangular y doblar y engarzar las terminaciones. La tira suministrada sigue los límites químicos y mecánicos de la especificación de tira correspondiente, con una composición registrada según GB/T 3190 e ISO 209 y dimensiones y propiedades según ASTM B209.
Especificación de la tira 1050-O
| Propiedad | Valor |
|---|---|
| Aleación | 1050 |
| Temperamento | O / H0 |
| Espesor | 0,2-3,00 milímetros |
| Ancho | 30-1600 milímetros |
| Contenido de aluminio | 99,5% mínimo |
| Conductividad eléctrica | 60% mínimo IACS |
| Resistividad a 20 grados C | 0,02825 ohmios mm2/m máximo |
| Resistencia a la tracción | 60-95 N/mm2 |
| Alargamiento | 20% mínimo a 0,08-0,20 mm; 25% mínimo a 0,20-3,00 mm |
| Densidad a 20 grados C | 2,703 g/cm3 |
| Diámetro interior de la bobina | 150, 300, 400 o 500 mm |
| Superficie | Suave, libre de rayones e impurezas |
Composición química y calidad de los bordes
La composición es deliberadamente magra. El silicio y el hierro son las principales impurezas y se mantienen en una fracción de porcentaje, porque ambos aumentan la resistividad; el cobre, el manganeso, el zinc, el magnesio, el titanio y el vanadio están limitados por la misma razón. Las cifras típicas para la aleación son aluminio con un mínimo de 99,5 por ciento, silicio y hierro cada uno por debajo de aproximadamente 0,25 por ciento y otros elementos en decenas de partes por millón.
| Artículo | Grosor de la tira hasta 0,20 mm. | Grosor de la tira superior a 0,20 mm. |
|---|---|---|
| Altura de la rebaba | 0,03 mm máximo | 0,05 mm máximo |
| Comba | 0,5 mm máximo | 2 mm máximo |
La calidad del borde no es cosmética en una tira de bobinado. Una rebaba alta puede penetrar el aislamiento entre-vueltas bajo la tensión del devanado y crear un cortocircuito, y la curvatura excesiva hace que la tira se desvíe mientras se enrolla, por lo que los bordes de la bobina se acumulan de manera desigual. Por lo tanto, la tira se corta con herramientas afiladas y se mide la altura de las rebabas en la bobina terminada. Las paredes laterales se mantienen rectas y la tira se suministra en una bobina con un diámetro interior controlado para que pueda montarse directamente en la máquina bobinadora.
Comportamiento Eléctrico y Térmico en Servicio
El aluminio tiene alrededor del 61 por ciento de la conductividad del cobre en volumen, pero sólo alrededor del 30 por ciento de su densidad. Por lo tanto, un devanado diseñado en aluminio necesita una sección transversal de conductor más grande-para la misma corriente, pero la bobina terminada sigue siendo sustancialmente más liviana que una de cobre. El coeficiente de temperatura de resistencia del aluminio es aproximadamente 0,004 por grado C, por lo que la resistencia aumenta con la temperatura del devanado y el diseño debe basarse en la temperatura caliente del devanado, no en la cifra de 20 grados C.
La conductividad térmica es alta, lo que ayuda a sacar el calor del devanado hacia el núcleo y los conductos de refrigeración. Debido a que el metal es blando y el sistema de aislamiento es el factor limitante, el taller de bobinado controla cuidadosamente la tensión de la tira: muy poca tensión da una bobina floja con un factor de espacio pobre, demasiada estira la tira y la adelgaza localmente, aumentando la pérdida local.
Bobinado, unión y construcción de bobinas
Bobinado: la tira se enrolla sobre un mandril rectangular con tensión controlada, con papel aislante, film o barniz-kraft tratado entre capas.
Uniones: los extremos de las tiras se unen mediante soldadura TIG o gas, mediante conectores de manguito engarzados o mediante soldadura fuerte. La junta debe ser lisa para no dañar la capa aislante.
Terminación: el extremo de la regleta puede plegarse, soldarse a un embarrado o equiparse con un terminal mecánico, según la corriente nominal.
Aislamiento: la tira normalmente se entrega con una superficie limpia y libre de óxido-; cuando se requiere un producto pre-aislado, el proveedor de la tira aplica el recubrimiento.
Tipo de núcleo: los transformadores de tipo seco-utilizan devanados-fundidos o impregnados de vacío-de resina, mientras que las unidades-inmersas en aceite dependen de un aislamiento de papel-impregnado en aceite.
Manipulación: las bobinas deben almacenarse secas y enrolladas sin tocar el suelo, ya que el aluminio recoge e incrusta arena fácilmente.
El diseño del transformador en sí sigue los estándares aplicables a los transformadores de potencia, que establecen los niveles de aislamiento, los límites de aumento de temperatura y la evaluación de pérdidas que debe cumplir el devanado. La calidad de la tira afecta directamente a esos objetivos: bordes más limpios y una tolerancia de espesor más estrecha significan un mejor factor de apilamiento en la ventana de bobinado y una menor pérdida por remolinos en el conductor.
Inspección, embalaje y entrega
Se prueba el espesor de cada bobina a lo ancho y a intervalos a lo largo, ya que la variación del espesor cambia el área de la sección transversal-y, por lo tanto, la resistencia. Se miden la altura de las rebabas, la curvatura y la rectitud de los bordes y se inspecciona la superficie en busca de rayones, inclusiones y manchas de aceite. Las pruebas de conductividad o resistividad confirman que la tira cumple con el mínimo del 60 por ciento de IACS, y las pruebas de tracción y alargamiento confirman la condición de recocido. También se analiza químicamente una muestra de cada celo.
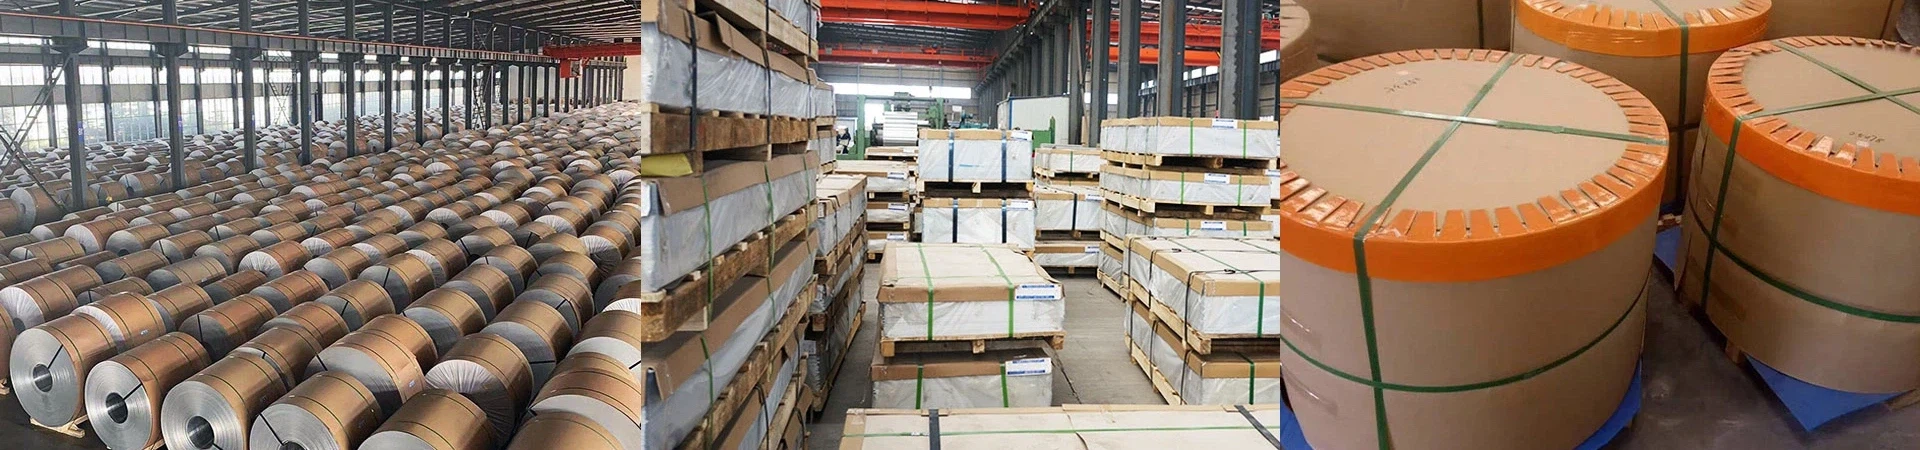
La tira se suministra ojo-a-pared o ojo-a-cielo en paletas de madera o en cajas de madera, con la bobina protegida contra la humedad y daños en los bordes, y se puede cortar al ancho requerido por el taller de bobinado para que el fabricante del transformador evite cortes y el riesgo de rebabas asociado. La documentación incluye el número de calor, análisis químico, conductividad eléctrica y propiedades mecánicas, lo que permite al fabricante presentar la especificación de la tira con el registro de prueba del transformador.
Preguntas frecuentes
P: ¿Por qué se utiliza el temperamento O en lugar de un temperamento más duro?
R: El temple O recocido proporciona al menos un alargamiento del 20 al 25 por ciento, por lo que la tira se puede enrollar firmemente alrededor de un núcleo rectangular y doblar en las terminaciones sin agrietarse. Un temple más duro resistiría la flexión y podría agrietarse en las esquinas del núcleo.
P: ¿Qué conductividad debe tener la tira?
R: La tira 1050-O normalmente se suministra con una conductividad eléctrica mínima del 60 por ciento IACS, equivalente a una resistividad no superior a 0,02825 ohmios mm2/m a 20 grados C. Una mayor conductividad significa una menor pérdida del devanado.
P: ¿Por qué se controla tan estrechamente la altura de las rebabas?
R: Una rebaba en el borde cortado puede perforar el aislamiento entre-vuelta durante el bobinado y provocar un cortocircuito. Por lo tanto, la altura de la rebaba se mantiene en 0,03 mm o 0,05 mm dependiendo del espesor y se mide en la bobina terminada.
P: ¿El aluminio funciona tan bien como el cobre en el devanado de un transformador?
R: El aluminio tiene una conductividad menor en volumen, por lo que necesita una sección transversal-más grande para la misma corriente, pero pesa aproximadamente un tercio y cuesta menos. El diseño del devanado se ajusta para una mayor resistencia en lugar de que los dos materiales sean intercambiables de tamaño por tamaño.
P: ¿En qué tamaños se entrega la tira?
A: Espesor desde 0.2 mm hasta 3.00 mm y ancho desde 30 mm hasta 1600 mm, en bobinas con diámetro interior de 150, 300, 400 ó 500 mm, empaquetadas ojo-a-pared u ojo-a-cielo.